+420 739 487 004
 obchod@alfatopeni.cz

Postup výroby designových radiátorů
Výroba designového radiátoru je precizní proces, který v sobě kombinuje moderní strojírenské technologie, ruční řemeslnou práci a přísné estetické i technické požadavky. Na rozdíl od běžných deskových radiátorů se u designových kousků klade obrovský důraz na detail, čistotu svárů a povrchovou úpravu.
Celý proces výroby probíhá v několika klíčových fázích.
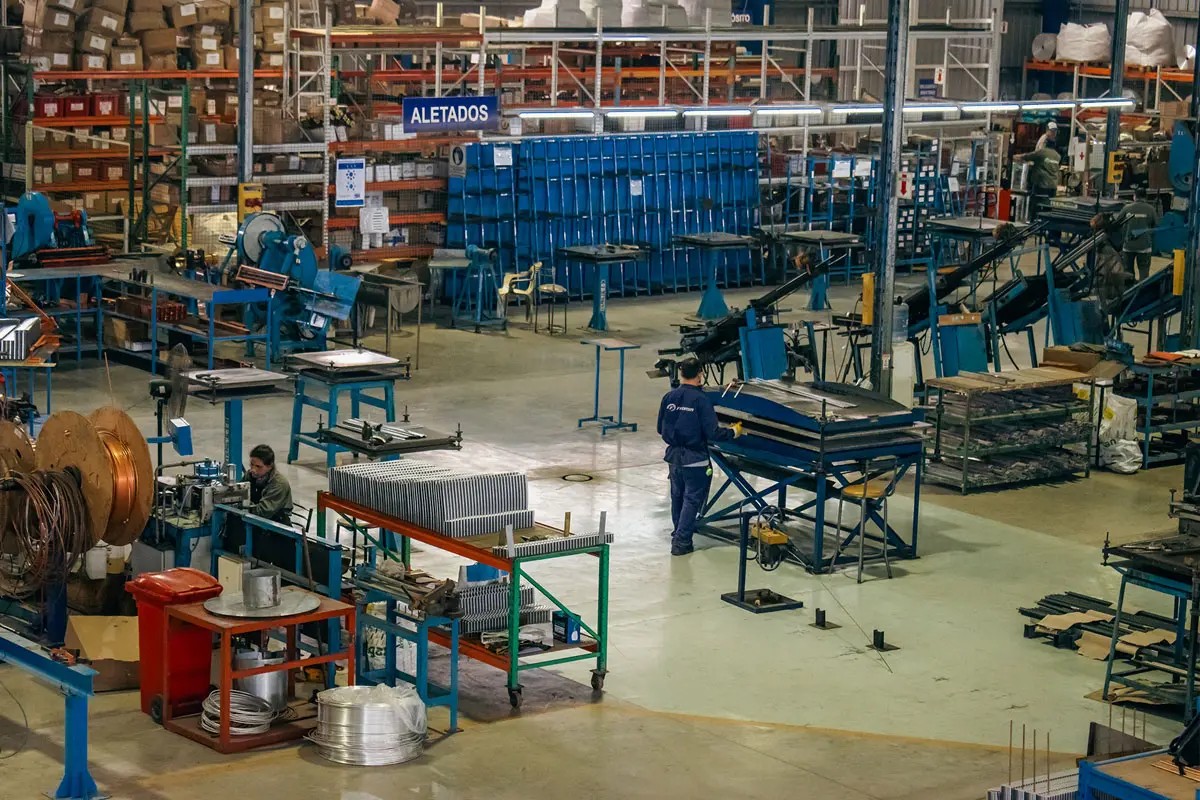
1. Návrh a konstrukční příprava
Vše začíná na papíře a v počítači. Designéři navrhnou vzhled radiátoru a konstrukční inženýři následně v CAD programech propočítají jeho funkčnost. Musí přesně stanovit:
- Tepelný výkon: Jaká musí být plocha a objem média, aby radiátor správně hřál.
- Proudění média: Jak bude uvnitř cirkulovat voda nebo teplonosná kapalina.
- Ergonomii a bezpečnost: Pevnost konstrukce, dimenzování pro maximální provozní tlak a odolnost vůči korozi.
2. Dělení a příprava materiálu
Jako základní materiál se nejčastěji používají prvotřídní ocelové profily, nerezová ocel, hliník, měď, nebo v některých případech i dřevo, sklo, nebo zrcadlo (pro čelní krycí desky).
- Trubky a profily se řežou na přesné délky pomocí přesných pil nebo CNC laserů.
- Složitější tvary se ohýbají na speciálních CNC ohýbačkách, které zaručují perfektní geometrii a symetrii bez deformace stěn profilu.
3. Přesné svařování a spojování
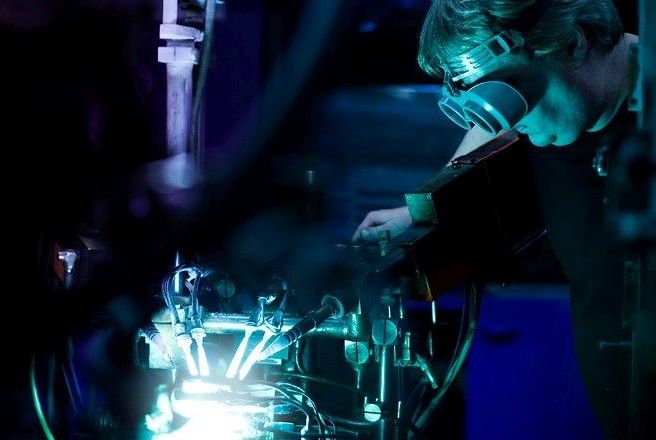
Svařování je u designového radiátoru kritickým krokem. Svár musí být nejen 100% těsný a pevný, ale zvenčí často nesmí být vůbec vidět.
- Používají se pokročilé metody jako TIG svařování, laserové svařování, automatizované robotické svařování, nebo difúzní pájení.
- U některých materiálů (např. u mědi nebo speciálních slitin) se využívá natvrdo prováděné pájení v ochranné atmosféře.
- Po svaření následné plochy ručně nebo strojově brousí a leští, aby spoje splynuly s okolním materiálem a vznikl dokonale hladký povrch.
4. Tlaková zkouška těsnosti (Kalibrace)
Než jde radiátor na lakovnu nebo finální úpravu, musí projít rigorózním testem bezpečnosti.
- Radiátor se zaslepí, napustí stlačeným vzduchem nebo vodou a ponoří se do testovací nádrže.
- Zkouší se na mnohem vyšší tlak, než jakému bude vystaven v běžném provozu (často 1,3 až 1,5 násobek maximálního provozního tlaku, např. 10–13 barů). Pokud se neobjeví ani jediná bublinka, těleso pokračuje do další fáze.
5. Předúprava povrchu
Kvalitní lakování drží jen na dokonalém podkladu. Radiátor prochází vícestupňovým čisticím procesem:
- Odmaštění a moření: Odstranění nečistot a olejů z výroby.
- Fosfátování nebo pasivace: Vytvoření mikroskopické ochranné vrstvy, která brání korozi a zajišťuje perfektní přilnavost barvy.
- Oplach demineralizovanou vodou a vysušení v peci.
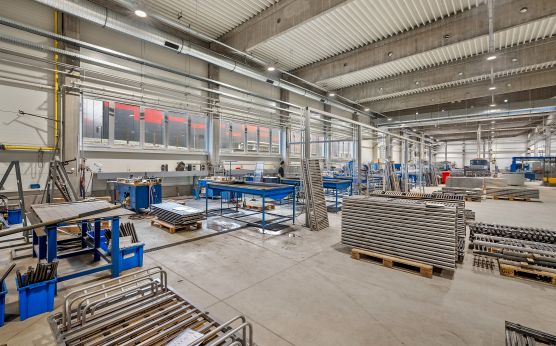
6. Finální povrchová úprava
Právě povrchová úprava dává designovému radiátoru jeho charakteristický vzhled.
- Práškové lakování (Komaxit): Nejčastější metoda. Na radiátor se elektrostaticky nanáší jemný prášek (v matu, lesku, struktuře či v jakémkoliv odstínu RAL). Radiátor pak putuje do vypalovací pece (cca 180–200 °C), kde se prášek roztaví a vytvoří slitou, extrémně odolnou vrstvu.
- Mokré lakování: Vícevrstvé lakování pro broušený povrch, nebo efekt galvanického nebo surového kovu.
- Galvanické pokovení: Pro chromované, kartáčované, mosazné nebo měděné povrchy se využívají elektrochemické lázně.
- Speciality: Nanášení přírodních dýhy, upevňování skleněných či kamenných desek, případně patinování.
7. Kompletace, montáž příslušenství a balení
Jakmile je povrch vypálený a vychladlý, přichází na řadu finální montáž:
- Šroubují se odvzdušňovací ventily, zátky, případně se montuje integrovaná elektrická topná tyč a napouští teplonosná kapalinová náplň (u elektrických verzí).
- Provádí se závěrečná výstupní kontrola kvality laku a rozměrů.
- Radiátor se balí do ochranných fólií, pěnových rožků a pevných kartonů, aby se nepoškodil při transportu k zákazníkovi.